
5s
+1
Submission successful!

|
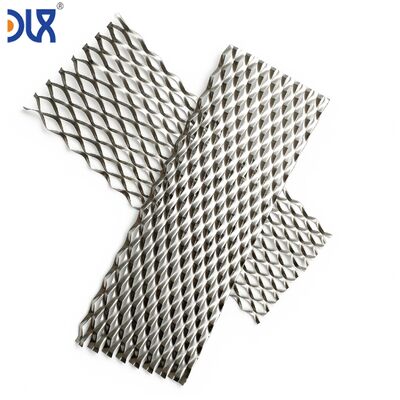
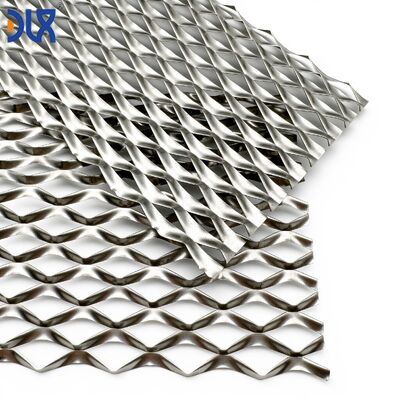
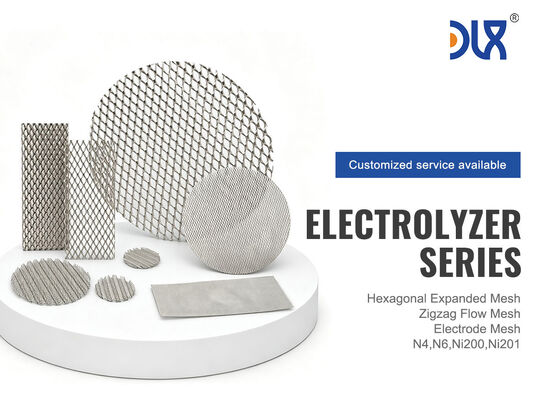
| Название бренда: | DLX |
| Номер модели: | Чистый никель |
| минимальный заказ: | 2 кг |
| Цена: | Custom orders based on provided images |
| Условия оплаты: | Л/К, Д/А, Д/П, Т/Т, западное соединение |
| Возможность поставки: | 500 тонн в месяц |

Прямые поставки с завода по ISO9001 | С 2002 года | N4/N6/Ni200 | Упаковка, совместимая с роботами | Бесплатный образец 5 листов
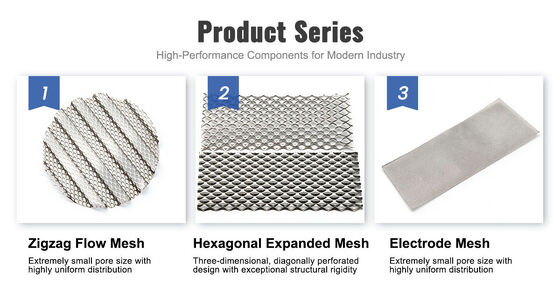
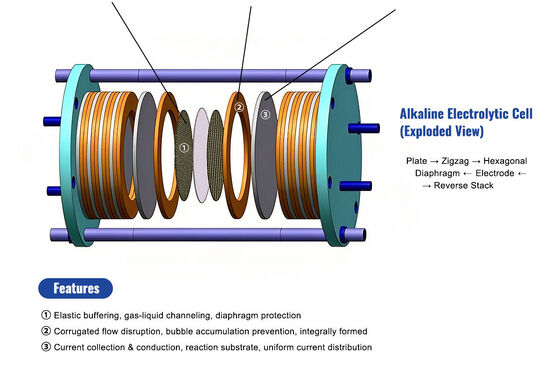
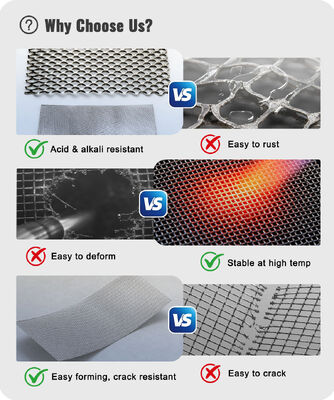
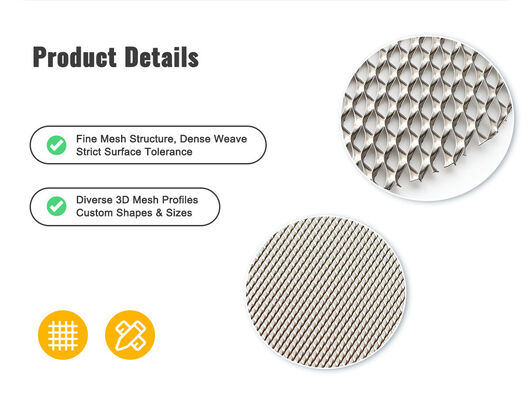
Когда гигафабрика по производству электролизеров выпускает один стекер в час, сетка не может быть изделием ручной работы. Она должна поступать с идентичными размерами, как и квалификационная партия. Она должна распаковываться без ручного вмешательства. Она должна подаваться в робот-манипулятор без заеданий. Она должна укладываться на стекер в правильной ориентации и в пределах допуска по положению — каждый раз, тысячи раз. В Changzhou DLX Alloy Co., Ltd. наша гофрированная сетка из чистого никеля производится не только по вашим чертежам, но и с учетом требований вашей сборочной линии: упаковка, пригодная для захвата роботом, постоянная плоскостность листа от листа, фаска по краю в месте контакта захвата робота и прослеживаемость на уровне партии, интегрирующаяся с вашей системой управления производством. Это поставка электродных компонентов для массового производства, а не для лабораторных прототипов.
При производстве 10 стекеров в год оператор может вручную проверять каждый лист сетки, отбраковывать слегка изогнутые и вручную позиционировать каждый лист во время сборки стекера. При производстве 10 стекеров в неделю ручная проверка становится узким местом. При производстве 10 стекеров в день — производственной скорости электролизерной фабрики мощностью 1 ГВт/год — ручная обработка не просто медленная; она вносит вариативность, которую никакое количество испытаний в конце линии не может полностью компенсировать. Лист сетки размером на 0,5 мм больше нормы касается соседней рамы ячейки. Лист с изгибом в 3 мм отказывается лежать ровно под вакуумным захватом робота. Лист, высота гофры которого на 0,1 мм ниже номинальной, создает зону низкого сжатия в стеке, которая проявляется как горячая ячейка через три месяца эксплуатации.
Эти режимы отказа не существуют в лаборатории. Они возникают в производственном масштабе — и их можно предотвратить, проектируя поставку сетки для процесса сборки, а не только для электрохимической производительности.
| Требование сборочной линии | Как стандартная поставка сетки не соответствует требованиям | Как сетка DLX спроектирована для этого |
|---|---|---|
| Повторяемость размеров — от листа к листу, от партии к партии | Сетка из разных производственных партий показывает дрейф размеров по мере износа оснастки. Оператор еженедельно корректирует положение захвата робота. Некоторые листы заедают. | Износ формовочных валков контролируется SPC — оснастка восстанавливается до того, как дрейф размеров превысит 50% вашего диапазона допуска. Каждый лист измеряется по L * W. Нет дрейфа между квалификационной партией и производственной партией 500. |
| Плоскостность при вакуумном захвате | Сетка с остаточным напряжением после формовки изгибается при захвате из стопки. Вакуумный захват теряет герметичность на изогнутом крае. Сбой робота. Вмешательство оператора. | Постформовочная отжиг — нулевое остаточное напряжение. Сетка лежит абсолютно ровно. Вакуумный захват обеспечивает полный контакт с поверхностью при первой попытке захвата. Время цикла робота сохраняется. |
| Состояние края — отсутствие зацепов при автоматической подаче | Заусенцы или распушенные края сетки цепляются за соседние листы в магазине подачи. Листы не разделяются чисто. Захват двух листов приводит к сбою робота. | Края, обрезанные лазером или ножницами и зачищенные. Проложены бумагой, предотвращающей слипание листов. Надежность разделения по одному листу >99,9%. |
| Маркировка ориентации | Нет индикатора ориентации. Оператор визуально проверяет направление гофры перед установкой. Уровень ошибок человека: 1 из 200 листов установлен неправильно. | Один угол помечен лазерной точкой, видимой как для операторов, так и для систем машинного зрения. Нулевые ошибки ориентации. |
| Упаковка, совместимая с роботами | Сетка поставляется в деревянном ящике. Оператор вручную выгружает листы на стол подачи. Двойная обработка. Риск загрязнения от перчаток. | Листы упакованы в вакуумные лотки — каждый лист в своей ячейке. Размеры лотка соответствуют компоновке вашей роботизированной ячейки. Робот захватывает непосредственно из лотка. Нет ручной обработки между ящиком и стеком. |
| Прослеживаемость партии для интеграции с MES | Бумажный сертификат качества в конверте, приклеенном к ящику. Кто-то вводит номер плавки в систему. Кто-то допускает опечатку. | QR-код на каждом лотке, ссылающийся на цифровую запись партии: химия, шаг, амплитуда, плоскостность пройден/не пройден, дата инспекции. Сканирование в точке использования. Автоматическая запись в вашу MES. Нет ручного ввода данных. |
| Ваш чертеж указывает | Мы также спрашиваем о | Почему это важно для сборки |
|---|---|---|
| Марка сетки — N4/N6/Ni200/Ni201 | Любые пределы загрязнения поверхности (например, Fe <50 ppm на поверхности)? | Влияет на необходимость упаковки сетки в чистом помещении — стандартно для PEM, где загрязнение железом снижает срок службы мембраны |
| Тип подложки — тканая или расширенная | Тип захвата робота: вакуумный, магнитный или механический зажим? | Вакуум требует плоской поверхности; магнит не работает на никеле. Механический зажим требует определенной геометрии края. |
| Шаг и амплитуда | Сила сжатия стека на единицу площади? | Мы проверяем, что профиль гофры не разрушается при вашем давлении сжатия. Испытание на упругость при вашей нагрузке стека подтверждает стабильность размеров. |
| Размеры листа (Д * Ш) | Требование к допуску относительно рамы ячейки? Сетка находится внутри углубления или перекрывает край в край? | Внутри углубления: зазор, обычно -0,5/-1,0 мм от размера углубления. Край в край: вровень или небольшой недобор, чтобы избежать контакта с рамой. |
| Форма профиля — синусоидальная или трапециевидная | Что контактирует с вершинами и впадинами в стеке? Плоская пластина, PTL или мембрана? | Трапециевидная рекомендуется для контакта с плоской пластиной (большая площадь контакта). Синусоидальная приемлема для контакта с PTL (PTL соответствует волновому профилю). |
| Ориентация гофры | Направление потока — вертикальное, горизонтальное или перекрестное? Есть ли отверстия в листе для коллектора? | Мы можем пробить отверстия для коллектора после гофрирования. Допуск положения отверстия ±0,5 мм относительно краев листа. Нет заусенцев вокруг отверстий, которые могли бы повредить прокладки. |
В 2022 году один из наших клиентов-производителей электролизеров — тогда производивший 2 стекера в неделю — обратился к нам с проблемой. Они только что ввели в эксплуатацию полуавтоматизированную линию сборки стекеров, способную производить 1 стекер за смену, и листы сетки от их существующего поставщика выходили из строя на станции захвата роботом. Листы изгибались. Робот их ронял. Оператору приходилось вмешиваться каждые 4-5 циклов. Линия работала на 60% от проектной производительности, потому что сетка не была спроектирована для автоматизированной обработки.
Ответ поставщика сетки: "Сетка соответствует чертежу. Проблема в вашем роботе". Технически верно — сетка соответствовала спецификации размеров. Практически бесполезно — сетка не могла функционировать в процессе сборки, для которого она была приобретена.
Мы заменили этого поставщика. Тот же чертеж. Та же спецификация размеров. Другая постобработка — в частности, полный отжиг после гофрирования для устранения остаточного напряжения, вызывающего изгиб, плюс операция зачистки краев для предотвращения слипания листов в магазине подачи, плюс простая прокладка между листами. Успешность захвата роботом возросла с 80% до >99,9%. Линия работала с проектной производительностью. Сетка по-прежнему соответствовала чертежу — но теперь она также соответствовала процессу сборки.
В этом разница между поставщиком сетки, который читает ваш чертеж, и тем, кто понимает вашу фабрику.
Химия сертифицирована от слитка до готовой сетки. Цифровая запись связана с QR-кодом на каждом лотке.
| Элемент (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99,9 | ≥99,5 | — | — |
| Ni | — | — | ≥99,2 | ≥99,0 |
| Fe | ≤0,04 | ≤0,1 | ≤0,4 | ≤0,4 |
| Cu | ≤0,015 | ≤0,1 | ≤0,25 | ≤0,25 |
| C | ≤0,01 | ≤0,1 | ≤0,15 | ≤0,02 |
| Si | ≤0,03 | ≤0,1 | ≤0,35 | ≤0,35 |
| Mn | ≤0,002 | ≤0,05 | ≤0,35 | ≤0,35 |
| S | ≤0,001 | ≤0,005 | ≤0,01 | ≤0,01 |
| Точка контроля | Что мы измеряем | Релевантность для производства |
|---|---|---|
| SPC химии | Ni, Fe, Cu на плавку слитка. График скользящего среднего для содержания Fe между плавками. | Дрейф Fe между плавками = дрейф перенапряжения между производственными партиями. Мы выявляем его до волочения проволоки. |
| SPC размеров | График X-bar: шаг (10 измерений/лист, 5 листов/партия). График R: вариативность в пределах листа. | Дрейф шага = изменение геометрии канала потока = изменение производительности ячейки. Поддерживается Cpk ≥1,33. Оснастка восстанавливается при пороге Cpk 1,33, а не при экстренном Cpk 1,0. |
| SPC амплитуды | График X-bar: амплитуда (5 измерений/лист). Проверено после отжига. | Амплитуда определяет поперечное сечение канала и высоту сжатого стека. Вариативность в пределах партии ≤0,05 мм от листа 1 до листа 500. |
| Аудит плоскостности | Гранитная плита + щуп. По выборке AQL. Лист должен лежать ровно под собственным весом — нулевой зазор до плиты. | Изогнутый лист не захватывается роботом. Визуальная проверка пройден/не пройден. Изогнутые листы бракуются до упаковки. |
| Тест на разделение листов | Оператор пытается разделить листы из стопки подачи без прокладочной бумаги. Должны разделяться с силой <5 Н. | Листы, которые слипаются, вызывают двойной захват роботом. Прокладочная бумага — стандарт. Нет слипания. |
| Аудит лотков | Случайный лоток выбирается на партию. Все листы извлекаются и проверяются. Все листы возвращаются в правильные ячейки. Лотк запечатывается повторно. | Проверяет, что процесс упаковки не повредил листы. Нулевой уровень повреждений на лоток = ноль сюрпризов при распаковке вашим роботом. |
| Проверка QR-кода | Сканируется QR-код каждого лотка. Цифровая запись проверяется на наличие: марки, номера плавки, данных о размерах партии, результата инспекции пройден/не пройден. | Сканирование при получении. Партия автоматически записывается в вашу MES. Прослеживаемость завершена без ручного ввода данных. |
Сторонний аудит от SGS, BV или TÜV. Полный пакет данных SPC доступен для проверки инженерным отделом качества заказчика. Бесплатный образец 5 листов с пакетом данных квалификации.
| Система лотков | Вакуумные лотки из ПЭТ — один лист на ячейку. Глубина ячейки соответствует общей толщине вашей гофрированной сетки + зазор 0,5 мм. Листы не должны смещаться во время транспортировки. Внешние размеры лотка соответствуют площади подачи вашей роботизированной ячейки. |
| Укладка лотков | Лотки уложены по 10–20 штук на уровень в фанерный ящик. Между уровнями лотков проложены жесткие разделительные доски. Весь ящик запечатан с осушителем в барьерной фольге. |
| Размещение QR-кода | QR-код, напечатанный лазером на внешней стороне лотка — сканируется без открытия ящика. Код ссылается на цифровую запись партии. Дополнительный QR-код на внешней стороне ящика для сканирования на складе. |
| Точка ориентации | Точка диаметром 1,5 мм, выгравированная лазером в одном углу каждого листа. Расположена вне активной площади электрода. Видна при заводском освещении. Совместима с машинным зрением. |
| Минимальный объем заказа | 5 листов — бесплатный образец с пакетом данных квалификации. 50 листов — производственная пробная партия. 500+ листов — серийное производство. |
| Срок выполнения | Существующая оснастка: 2 недели для пробной партии, 4 недели для производства. Новая оснастка: плюс 3–4 недели. |
| Доставка | Авиа для пробной партии; море (FCL) для производства. Система лотков в ящике разработана для выдерживания 6-недельной морской перевозки без деформации лотков или смещения листов. |
| Оплата | T/T для пробной партии; T/T или аккредитив по предъявлении для производства. |
Может ли ваша система лотков интегрироваться напрямую с нашей роботизированной ячейкой?
Да. Пришлите нам размеры станции подачи вашей роботизированной ячейки — внешние размеры лотка, высоту лотка и требования к зазору для захвата. Мы подберем размеры лотков в соответствии с вашей ячейкой. Если вы используете стандартный формат лотка (например, Евро-норма 600*400 мм), мы можем разработать компоновку ячеек в этом формате, чтобы максимизировать количество листов на лоток, сохраняя при этом зазор для доступа робота.
Как вы обеспечиваете постоянство от партии к партии в течение многолетней производственной программы?
Износ формовочных валков является основным источником дрейфа размеров гофрированной сетки. Мы контролируем шаг и амплитуду с помощью SPC с первого листа каждой производственной партии. Когда Cpk приближается к 1,33, оснастка восстанавливается — а не когда ваш входной контроль обнаруживает отклонение размеров. Кроме того, мы резервируем специальную плавку никеля для долгосрочных производственных программ. Та же химия на протяжении многих лет — без повторной квалификации из-за изменения плавки.
Что, если наш робот использует магнитные захваты?
Никель является ферромагнетиком — магнитные захваты работают. Однако чистый никель имеет более низкую магнитную проницаемость, чем сталь, поэтому спецификация магнита вашего захвата может потребовать корректировки. Мы можем предоставить тестовые листы для вашей команды автоматизации, чтобы они могли охарактеризовать силу магнитного захвата перед окончательным изготовлением оснастки. Вакуумные захваты более распространены для никелевой сетки, и мы оптимизируем плоскостность специально для надежности вакуумного захвата.
Можете ли вы отправить товар нашему контрактному производителю, пока мы сохраняем контроль качества?
Да. Мы отправляем товар по указанному вами адресу — на ваше предприятие или вашему контрактному производителю. Система QR-кодов позволяет вам удаленно проверять данные партии независимо от места доставки. Цифровые записи партий доступны вашей команде по качеству через безопасный портал. Физические отчеты об инспекции отправляются вместе с продукцией для входного контроля в месте получения. Вы сохраняете видимость прослеживаемости, даже если продукт никогда не проходит через ваше предприятие.
Что происходит с лотками — мы их возвращаем?
Два варианта. Стандартный: лотки одноразовые, перерабатываемые из ПЭТ. Ваше предприятие перерабатывает их через стандартный поток отходов. Опционально: возвратные лотки из прочного полипропилена. Лотки собираются, проверяются, очищаются и повторно используются для вашего следующего заказа. Программа возвратных лотков предусматривает залог за лоток. Большинство клиентов производственного масштаба выбирают перерабатываемые лотки из-за простоты и меньших логистических затрат. Ваш выбор.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski