
5s
+1
Submission successful!

|
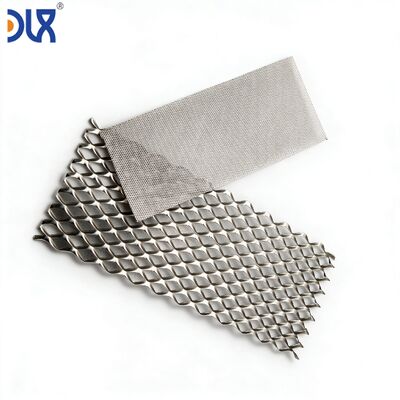
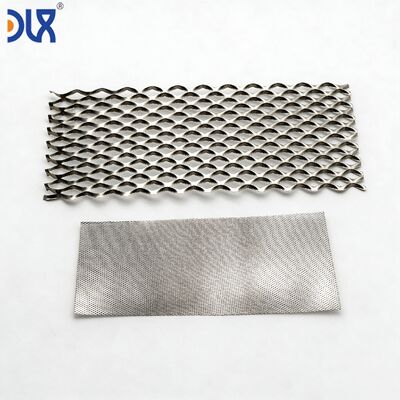
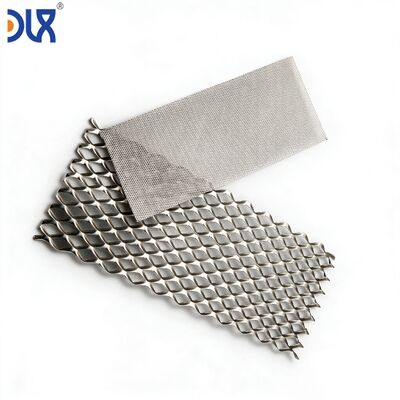
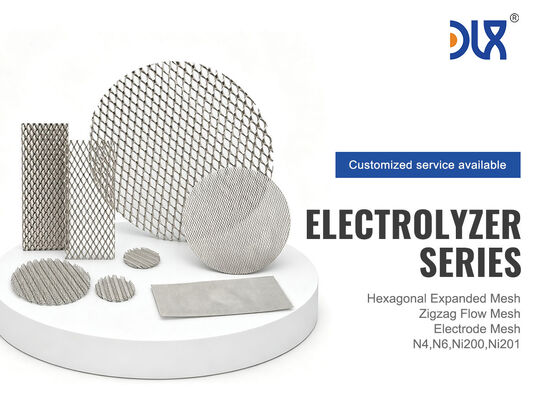
| Название бренда: | DLX |
| Номер модели: | Чистый никель |
| минимальный заказ: | 5 |
| Цена: | Custom orders based on provided images |
| Условия оплаты: | Л/К, Д/А, Д/П, Т/Т, западное соединение |
| Возможность поставки: | 500 тонн в месяц |
Прямые поставки с завода по ISO9001 | С 2002 года | N4/N6/Ni200 | Изготовление по вашему чертежу | Бесплатный образец из 5 листов
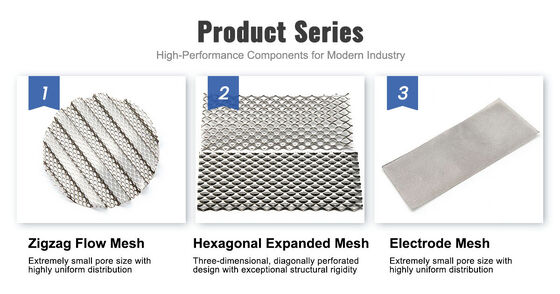
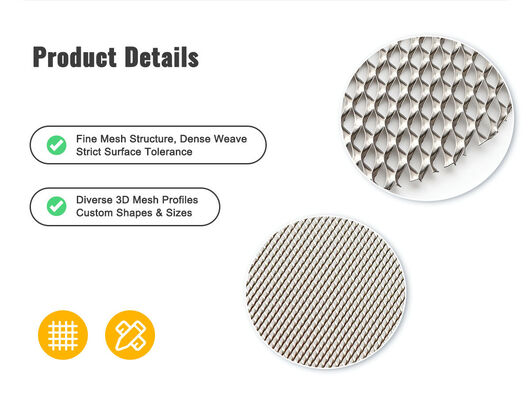
Ваша конструкция электролизерной ячейки является собственностью. Спецификация сетки — часть вашей интеллектуальной собственности. Последнее, что вам нужно, — это поставщик сетки, который пытается продать вам то, что у него есть на складе. В Changzhou DLX Alloy Co., Ltd. мы производим перфорированную сетку из чистого никеля по вашему техническому чертежу — а не по нашему стандартному каталогу. Толщина листа, ширина нити, LWD, SWD, процент открытой площади, внешние размеры листа, состояние края, шероховатость поверхности, допуск на плоскостность и термообработка после расширения — все это производится в соответствии со значениями на вашем чертеже. Мы контролируем химический состав никеля из нашего собственного слитка, прокатываем лист до вашей толщины на нашем собственном прокаточном стане, разрезаем и растягиваем до вашей геометрии LWD и нити, отжигаем до вашей спецификации твердости и проверяем по вашим критериям приемки. Это контрактное производство компонентов электродов — а не продажа готовой сетки.
| Этап | Что происходит | Что вы получаете |
|---|---|---|
| 1. Проверка чертежа | Наша инженерная команда проверяет ваш чертеж: толщина листа, ширина нити, LWD, SWD, открытая площадь, размеры листа, состояние края, плоскостность, отделка поверхности, марка. Если какой-либо параметр конфликтует с другим (например, комбинация ширины нити + LWD механически нестабильна), мы отмечаем это до резки металла — а не после. | Отчет о производственной осуществимости (24–48 часов). Если требуются корректировки, предлагаются альтернативные параметры с обоснованием. |
| 2. Проектирование оснастки | Для новых комбинаций LWD/ширины нити: проектирование и изготовление комплекта штампов для резки. Для существующей оснастки: подтверждение комплекта штампов в соответствии с вашими параметрами. | График изготовления оснастки: 3–4 недели для новых штампов; немедленно для существующей оснастки. |
| 3. Производство первой статьи | Никелевый лист прокатывается до вашей толщины из нашего слитка. Устанавливается комплект штампов. Испытание на расширение: производится 5–10 листов. Каждый лист измеряется по LWD, SWD, ширине нити, открытой площади, толщине, плоскостности и размерам. | Отчет о проверке первой статьи (FAIR) с измеренными значениями по сравнению с допусками вашего чертежа. Подтверждена производственная осуществимость или рекомендованы корректировки параметров. |
| 4. Предпроизводственные образцы | После утверждения FAIR: производится 20–50 листов в производственных условиях. Отожжены, выровнены, проверены, упакованы, отправлены. | Предпроизводственные образцы для вашего одноячеечного или короткого стекового испытания. Полные данные проверки для каждого листа. |
| 5. Производственная квалификация | После того, как ваши электрохимические испытания подтвердят производительность сетки: окончательная настройка производственной оснастки, документирование контрольных точек проверки, фиксация производственных параметров. | Квалифицированный производственный процесс. Будущие заказы изготавливаются по идентичным параметрам без повторной квалификации. |
| Указание в чертеже | Типичная спецификация электролизера | Наш производственный допуск | Метод проверки |
|---|---|---|---|
| Марка материала | N4 / N6 / Ni200 / Ni201 | Согласно ASTM B160 или более строгим — химия зафиксирована для вашего утвержденного плава | OES на плавку; проверка PMI на производственную партию |
| Толщина листа | 0,15–0,50 мм | ±0,01 мм от линии холодной прокатки | Микрометр — 5 точек по ширине рулона на рулон |
| Ширина нити | 0,4–1,2 мм | ±0,05 мм | Оптический компаратор — 5 измерений на лист, случайные места |
| LWD (длинная диагональ ромба) | 1,5–6,0 мм | ±0,15 мм | Стальная линейка + оптическая проверка — измерено 10 ромбов на лист |
| SWD (короткая диагональ ромба) | 1,0–3,5 мм | ±0,15 мм | Оптический компаратор — коррелируется с местами измерения LWD |
| Процент открытой площади | 30–65% | Рассчитывается из измеренных LWD + SWD + ширины нити; проверяется оптическим анализом площади на образце листа | Система оптических измерений — отчет по производственной партии |
| Размеры листа (Д * Ш) | Согласно рамке ячейки | ±0,5 мм по размерам резки | Стальная линейка или КИМ — каждый лист измеряется перед упаковкой |
| Плоскостность | ≤0,2 мм отклонения от плоскости на 100 мм | Проверяется после отжига на плите из гранита | Щуп под гранитной плитой — согласно плану выборки |
| Состояние края | Без заусенцев, без выступающих нитей | Визуальный осмотр при 5* увеличении; тактильная проверка | Микроскоп + тест на трение края — каждый лист |
| Шероховатость поверхности (Ra) | Согласно чертежу (обычно 0,4–1,6 мкм Ra для покрытия) | Как указано — достигается последним проходом прокатки или пост-обработкой после расширения | Профилометр — согласно плану выборки |
| Твердость | Согласно чертежу (обычно ≤65 HRB в отожженном состоянии) | Проверяется после отжига | Роквелл B или Виккерс микротвердость — по партии |
Расширенная сетка выходит из нашего пресса для расширения с характерной поверхностью — нити имеют микрошероховатость от процесса резки и растяжения. Для некоторых применений электролизеров эта поверхность в исходном состоянии идеальна — она увеличивает геометрическую площадь поверхности для адгезии катализатора. Для других она создает неравномерную толщину покрытия, что снижает использование катализатора. Мы предлагаем четыре состояния поверхности, выбираемых в вашем чертеже:
| Состояние поверхности | Процесс | Результат | Лучше всего подходит для |
|---|---|---|---|
| В исходном состоянии | Без последующей обработки после расширения и отжига | Естественная микротекстура от резки + растяжения. Слегка матовая. Ra обычно 0,8–2,0 мкм. | Гальваническое покрытие никелем Ренея — шероховатая поверхность улучшает механическое сцепление покрытия |
| Яркий отжиг | Отжиг в контролируемой атмосфере после расширения, без дополнительной механической обработки | Гладкая, отражающая поверхность. Без оксидов. Ra обычно 0,3–0,6 мкм. Минимальное загрязнение поверхности. | Катодный ГДЛ PEM — где необходимо минимизировать загрязнение железом, а равномерный контакт с каталитическим слоем имеет решающее значение |
| Кондиционированная (указан Ra) | Пост-обработка поверхности после расширения для достижения целевого диапазона Ra согласно вашему чертежу | Ra контролируется в пределах ±0,2 мкм от целевого значения. Профиль поверхности разработан для оптимизации адгезии покрытия. | Когда квалификация вашего процесса нанесения покрытия указывает на окно шероховатости поверхности — и вам нужно, чтобы каждая партия попадала в него |
| Предварительно окисленная | Контролируемое окисление после отжига для формирования равномерного слоя NiO | Равномерный темно-зелено-серый оксид. Пассивированная поверхность — дальнейшего окисления во время начальной кондиционирования ячейки не происходит. | Когда вы хотите исключить начальный цикл кондиционирования при вводе в эксплуатацию вашего стека |
В 2019 году европейский производитель PEM-электролизеров отправил нам технический чертеж из 3 страниц для перфорированной никелевой сетки — толщина листа 0,20 мм, ширина нити 0,5 мм, LWD 2,8 мм, открытая площадь 52%, марка N4, яркий отжиг, плоскостность 0,15 мм на 100 мм, Ra 0,4–0,8 мкм, размеры листа под их рамку ячейки, края без заусенцев. Они покупали эту сетку у общего поставщика перфорированной сетки, который соответствовал размерным спецификациям, но не мог контролировать химический состав никеля или загрязнение поверхности железом. Каждая партия требовала входного контроля, и примерно 15% партий отклонялись из-за загрязнения поверхности, обнаруженного в процессе квалификации их покрытия.
Мы посмотрели на чертеж и поняли: мы уже контролируем химический состав никеля из нашего собственного слитка. Мы уже прокатываем чистый никелевый лист до допусков по толщине точнее, чем 0,20 ±0,01 мм. Мы уже отжигаем в контролируемой атмосфере для получения яркой, свободной от оксидов поверхности. Чего у нас не было, так это пресса для расширения — поэтому мы инвестировали в него. От установки оборудования до утверждения первой статьи по чертежу этого клиента прошло шесть месяцев. Их процент отклоненных партий при входном контроле снизился с 15% до нуля. Этот клиент до сих пор покупает у нас, теперь в производственных объемах, в пять раз превышающих их потребность в 2019 году.
Вот чем мы занимаемся. Не продаем сетку. Решаем проблему между вашим чертежом и вашим электродом.
Источник: каталог продукции DLX Alloy. Химия сертифицирована от слитка до готовой сетки — в соответствии с требованиями вашего чертежа.
| Элемент (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99,9 | ≥99,5 | — | — |
| Ni | — | — | ≥99,2 | ≥99,0 |
| Fe | ≤0,04 | ≤0,1 | ≤0,4 | ≤0,4 |
| Cu | ≤0,015 | ≤0,1 | ≤0,25 | ≤0,25 |
| C | ≤0,01 | ≤0,1 | ≤0,15 | ≤0,02 |
| Si | ≤0,03 | ≤0,1 | ≤0,35 | ≤0,35 |
| Mn | ≤0,002 | ≤0,05 | ≤0,35 | ≤0,35 |
| S | ≤0,001 | ≤0,005 | ≤0,01 | ≤0,01 |
| Требование чертежа | Наша проверка | Документация, которую вы получаете |
|---|---|---|
| Химия | OES на слиток; выборочная проверка PMI на производственную партию | Сертификат качества EN 10204 3.1 с полным разбивкой по элементам |
| Размеры (LWD, SWD, нить, толщина, размер листа) | Согласно плану выборки, согласованному при квалификации; 100% проверка доступна по запросу | Отчет о проверке размеров — измеренные значения по сравнению с номиналом чертежа, по партии |
| Процент открытой площади | Система оптических измерений; рассчитано из измеренной геометрии; проверено анализом площади | Отчет об открытой площади по партии |
| Плоскостность | Гранитная плита + щуп; согласно плану выборки | Отчет о плоскостности — максимальное зарегистрированное отклонение |
| Состояние края | Визуальный осмотр при 5* увеличении; тактильная проверка на заусенцы; 100% на лист | Подтверждение проверки края по партии листов |
| Шероховатость поверхности (если указано) | Профилометр; 3 измерения на образец листа; согласно плану выборки | Отчет Ra по партии |
| Первая статья | Полная проверка размеров + визуальная + плоскостность каждого листа в партии первой статьи | FAIR — формат AS9102 или ваш формат |
Сторонняя инспекция от SGS, BV или TÜV доступна. Производство по чертежу с полным пакетом документации при каждой отгрузке.
| Защита листа | Каждый лист проложен кислотостойкой папиросной бумагой. Уложен ровно между жесткими влагостойкими подложками. Вся стопка обернута антикоррозийной пленкой VCI перед упаковкой в ящик. Отсутствие контакта металл-металл. Отсутствие смещения листов во время транспортировки. |
| Конструкция ящика | Морской фанерный ящик с внутренней арматурой, рассчитанной на ваши размеры листов и количество заказа. Ящики маркированы номером вашего чертежа, номером нашей партии и кодом прослеживаемости DLX. |
| Пакет документации | Сертификат качества EN 10204 3.1 + отчет о проверке размеров + отчет об открытой площади + отчет о плоскостности + подтверждение проверки края + отчет Ra (если указано) + сертификат соответствия + упаковочный лист. Организовано в соответствии с вашими требованиями к документации. |
| Минимальный объем заказа образца | 5 листов для оценки чертежа — бесплатно для квалифицированных OEM-производителей электролизеров. |
| Минимальный объем производственного заказа | 50 листов на номер чертежа. |
| Срок выполнения | Существующая оснастка: 1–2 недели для пробного заказа, 3–4 недели для производственного. Новая оснастка: 4–6 недель, включая изготовление штампа и первую статью. |
| Доставка | Авиа (DHL, FedEx) для образцов и срочных заказов; морская (FCL) для производства — ящики оптимизированы для использования контейнера. |
| Оплата | T/T для пробного заказа; T/T или L/C по предъявлении для производственных заказов. |
PDF предпочтителен для первоначального рассмотрения. DXF или DWG для проектирования оснастки, если геометрия сетки сложна или включает элементы, выходящие за рамки стандартного ромбовидного узора. Для стандартных спецификаций перфорированной сетки достаточно таблицы размеров на чертеже — нам не нужна 3D-модель геометрии ромба, хотя мы принимаем их, если они у вас есть.
Такое случается — обычно, когда ширина нити и LWD указаны независимо, и комбинация не может быть достигнута с помощью расширяющей оснастки при заданной толщине листа. Наша инженерная команда отмечает конфликт во время проверки чертежа (Этап 1), до резки металла. Мы предлагаем ближайшую достижимую комбинацию с объяснением ограничения. Вы решаете, корректировать ли чертеж или продолжить с достижимой комбинацией для пробной оценки.
Для толщины листа 0,20 мм и выше, 0,15 мм на 100 мм достижимо с помощью выравнивания после отжига. При толщине листа ниже 0,20 мм сетка становится все более гибкой, и точность измерения плоскостности становится ограничивающим фактором, а не наша способность. Свяжитесь с нами с вашим целевым допуском и толщиной листа — мы подтвердим осуществимость.
Каждая ревизия чертежа вызывает проверку по сравнению с предыдущей ревизией. Если изменение ограничено размерами листа, повторное изготовление оснастки не требуется — новый размер применяется на этапе резки. Если изменяются LWD, SWD или ширина нити, может потребоваться новая оснастка. Мы сообщаем о влиянии (срок изготовления оснастки, любое изменение стоимости, требование повторной квалификации) в течение 48 часов после получения пересмотренного чертежа. Все производство после даты ревизии изготавливается по новой ревизии — предыдущая ревизия архивируется в нашей системе управления документацией.
Да. Если ваше руководство по качеству поставщиков требует конкретных контрольных точек проверки, методов измерения, планов выборки или форматов документации, помимо нашего стандартного пакета, мы включаем их в ваш производственный процесс во время квалификации. Примеры от существующих клиентов: формат проверки первой статьи AS9102, документация PPAP уровня 3, таблицы выборки AQL, специфичные для клиента, и сертификат анализа на уровне партии в формате, определенном клиентом. Предоставьте ваши требования к качеству поставщиков вместе с вашим чертежом — мы подтвердим объем соответствия во время проверки чертежа.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski
